Software
Weld Me v.1.0.0
Program za analizu zavarljivosti i termičkih uslova zavarivanja čelika
Program Weld Me predstavljen je na Prvoj konferenciji sa međunarodnim učešćem „Tehnologija spajanja materijala“, održanoj od 14. do 16. maja 2026. godine u Bečićima, Crna Gora organizovanoj od strane Društva za zavarivanje Crne Gore.
Rad je takođe publikovan i u časopisu Zavarivanje i zavarene konstrukcije, broj 03/2026.
Namjena
Weld Me je desktop aplikacija za analizu zavarljivosti čelika i pripremu tehnologije zavarivanja. Iz hemijskog sastava osnovnog i dodatnog materijala određuje ugljenične ekvivalente, temperaturu predgrijavanja, vrijeme hlađenja t8/5, tvrdoću u zoni uticaja toplote, osjetljivost na različite tipove pukotina i položaj materijala na konstitucijskim dijagramima.
Namijenjen je inženjerima zavarivanja, tehnolozima, projektantima zavarenih konstrukcija, kontroli kvaliteta i studentima. Ideja je da se proračuni koji se inače rade u nekoliko odvojenih tabela i nomograma — ugljenični ekvivalent, predgrijavanje, procjena tvrdoće ZUT-a, Schaeffler za nehrđajuće — drže na jednom mjestu i računaju iz istog skupa ulaznih podataka, tako da su međusobno konzistentni i da se odmah vidi kako promjena jednog parametra (unosa toplote, debljine, dodatnog materijala) pomjera sve ostale.
Poseban naglasak je na granicama primjenjivosti. Svaka formula u programu razvijena je za određenu klasu čelika i određeni opseg sastava; kada uneseni materijal izlazi iz tog opsega, program ne prikazuje broj nego N/A uz metalurško objašnjenje zašto formula tu ne vrijedi.
Materijali, metal zavara i baza
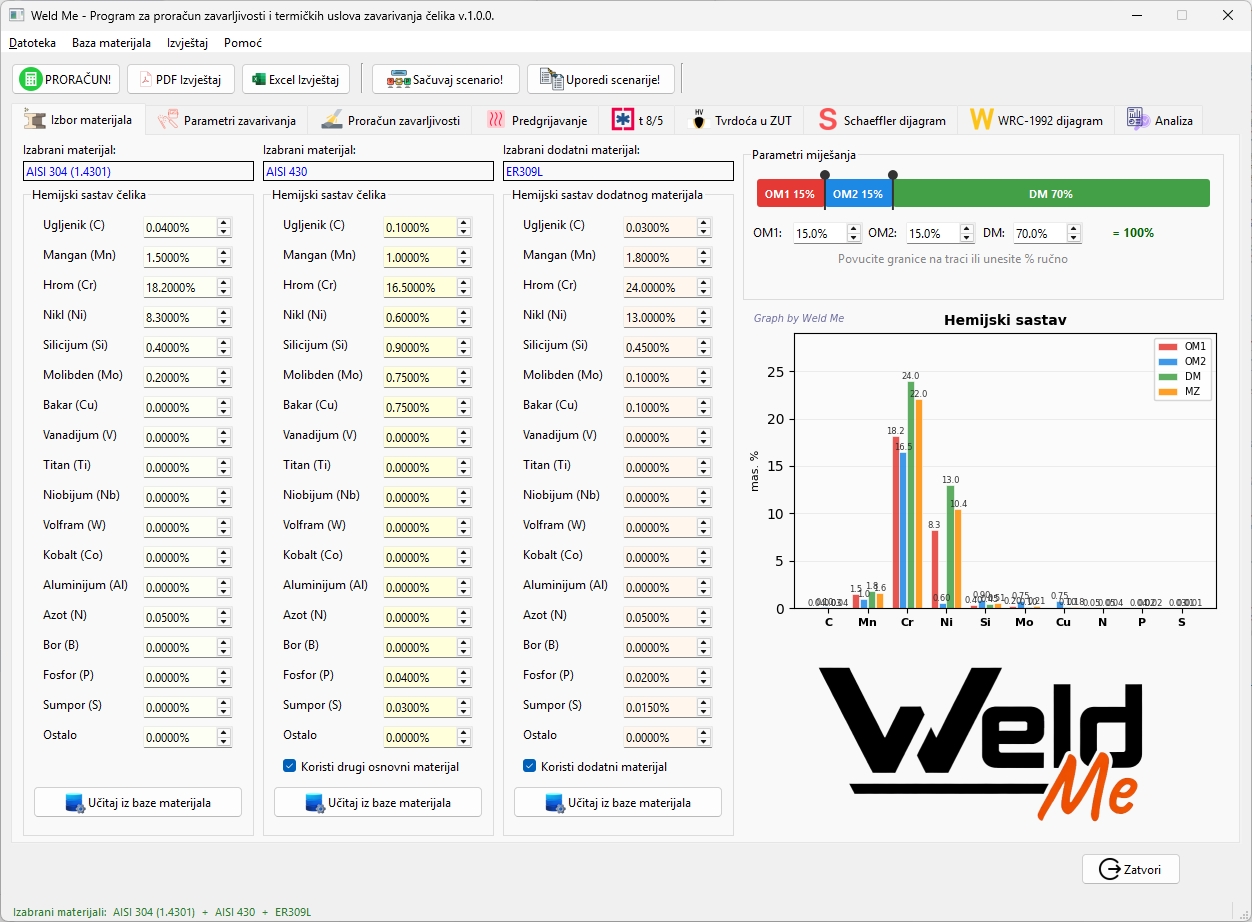
Proračun se vodi za do tri materijala istovremeno: osnovni materijal OM1, drugi osnovni materijal OM2 (za raznorodne — dissimilar — spojeve) i dodatni materijal DM. Za svaki se unosi hemijski sastav sa sedamnaest elemenata (C, Mn, Cr, Ni, Si, Mo, Cu, V, Ti, Nb, W, Co, Al, N, B, P, S).
Sastav metala zavara (MZ) računa se kao težinska mješavina prema zadatim udjelima razrjeđenja. Udjeli se zadaju brojčano ili povlačenjem granica na interaktivnoj traci, uz stalnu kontrolu da zbir ostane 100 %. Uporedni stubičasti grafikon prikazuje sastav sva četiri materijala — OM1, OM2, DM i izračunati MZ — po elementima, pa se odmah vidi koliko dodatni materijal „povlači“ sastav zavara u odnosu na osnovu.
Razlikovanje osnove i metala zavara nije formalno: indikatori toplih pukotina računaju se iz sastava metala zavara, jer se solidifikaciono pucanje dešava u kupatilu zavara, dok se reheat i lamelarne pukotine vežu za osnovni materijal i zonu uticaja toplote.
Uz program ide lokalna SQLite baza sa preko 110 materijala — nelegirani i sitnozrni konstrukcijski čelici, poboljšani (Q+T) čelici, Cr-Mo i Cr-Mo-V kreepni čelici, austenitni, feritni, martenzitni i duplex nehrđajući čelici, Ni-legure, te žice i elektrode za zavarivanje. Uz hemijski sastav vode se i grupa prema ISO/TR 15608, mehaničke osobine, oznaka prema AISI/ASTM, EN broj (Werkstoffnummer) i EN ime (Stahlname, odnosno klasifikacija prema EN ISO 14343 za dodatne materijale). Pretraga radi po svim oznakama, pa se isti čelik nalazi kucanjem 316, 1.4401 ili X5CrNiMo17-12-2. Baza se uređuje kroz sam program i ostaje kod korisnika.
Parametri zavarivanja i unos toplote
Postupak zavarivanja bira se prema ISO 4063 (111 REL/SMAW, 114, 121 EPP/SAW, 131 MIG, 135 MAG, 136–139, 141 TIG i ATIG, 15 plazma), sa pripadajućim koeficijentom termičke efikasnosti η. Napon i struja unose se brojčano ili slajderima, uz brzinu zavarivanja, debljinu lima, geometriju spoja i skalu sadržaja difundujućeg vodonika.
Unos toplote računa se i prikazuje neprekidno, dok se parametri mijenjaju:
Q = U · I · η / v [kJ/mm]
Uz brojčanu vrijednost ide i svrstavanje u opsege prema EN 1011-2 — od vrlo niskog (kratak t8/5, rizik od martenzita) do vrlo visokog (dug t8/5, krupnozrnata struktura). Paralelno se prikazuju tipski opsezi napona, struje, brzine i unosa toplote za izabrani postupak, sa označavanjem parametara koji izlaze iz uobičajenog opsega. Time se rano hvataju fizički neizvodljive kombinacije — na primjer 500 A za ručno elektrolučno zavarivanje.
Ugljenični ekvivalenti
Računa se pet ugljeničnih ekvivalenata, za OM1, OM2 i za metal zavara:
| Veličina | Namjena | Izvor |
|---|---|---|
| CE (IIW) | ugljenični i niskolegirani čelici, C > 0,18 % | IIW / EN 1011-2 |
| CET | moderni sitnozrni i termomehanički valjani čelici | EN 1011-2, Annex C |
| Pcm | niskougljenični i visokočvrsti čelici, C < 0,18 % | Ito & Bessyo (1968) |
| CE (JIS/WES) | japanske specifikacije čelika | JIS / WES |
| CEN | objedinjuje CE(IIW) i Pcm preko funkcije A(C) | Yurioka (1987) |
Uz brojčane vrijednosti idu i trakasti indikatori sa pragovima dobre zavarljivosti, područja u kome se preporučuje predgrijavanje i područja obaveznih mjera predostrožnosti. Ugljenični ekvivalenti se prikazuju samo za ugljenične i niskolegirane čelike; za nehrđajuće (Cr ≥ 10,5 %) daju besmislene vrijednosti pa se prikazuje N/A uz upućivanje na Schaeffler i WRC-1992.
Uz to se crta i Graville dijagram (C u odnosu na CE), sa tri zone zavarljivosti i ucrtanim položajem OM1, OM2 i metala zavara, čime se odmah vidi da li spoj pada u zonu lako zavarljivih čelika ili u zonu koja traži kontrolisane uslove.
Temperatura predgrijavanja
Predgrijavanje se računa po tri nezavisne metode, tako da se rezultati mogu porediti:
- Ito-Bessyo (1968) — analitički model na bazi Pcm: Tp = 1440 · Pw − 392, gdje Pw objedinjuje sastav, sadržaj vodonika i intenzitet ukrućenja spoja. Bira se jače ukrućenje (preko parametra K, Tekken ispitivanje) ili blaže (preko debljine).
- EN 1011-2, Metoda B — na bazi CET, debljine, sadržaja difundujućeg vodonika i unosa toplote (Uwer-Höhne).
- Séferian — brza orijentaciona formula iz CE (IIW).
Uz temperaturu predgrijavanja određuje se i opseg međuprolazne temperature. Dijagram prikazuje kako se potrebno predgrijavanje mijenja sa debljinom i unosom toplote, pa se vidi da li se predgrijavanje može smanjiti povećanjem unosa toplote i u kojoj mjeri.
Vrijeme hlađenja t8/5
Vrijeme hlađenja kroz interval 800–500 °C je ključna veza između parametara zavarivanja i mikrostrukture ZUT-a. Računa se prema EN 1011-2, u dva režima:
- 2D (tanke ploče) — odvođenje toplote pretežno u ravni lima
- 3D (debele ploče) — trodimenzionalno odvođenje
Program računa prelaznu debljinu i sam bira mjerodavan model, uz mogućnost ručnog izbora. Uzimaju se u obzir početna temperatura (sobna, ili izračunato predgrijavanje po Ito-Bessyo odnosno Metodi B) i geometrijski faktor spoja — navarivanje, punjenje i pokrivni prolaz sučeonog zavara, ugaoni i T-spoj u 2D i 3D izvedbi.
Uz t8/5 prikazuje se i brzina hlađenja CR8/5 = 300 / t8/5 [°C/s], koju neki proračuni koriste umjesto vremena.
Predviđen je i obrnuti proračun: zadaje se željeno t8/5, a program vraća potreban unos toplote i predloženu jačinu struje za zadati napon i brzinu. To je oblik u kome se pitanje najčešće i postavlja u praksi — poznat je ciljni opseg hlađenja za dati čelik, a traže se parametri kojima se do njega dolazi.
Tvrdoća i čvrstoća u zoni uticaja toplote
Tvrdoća se računa punim Yurioka 1987 modelom, istim koji koristi JWES kalkulator. Model interpolira između potpuno martenzitne i potpuno bejnitne tvrdoće arkus-tangens funkcijom:
HV = (HM + HB)/2 − ((HM − HB)/2,2) · arctan(x)
gdje se asimptote HM i HB i karakteristična vremena tM i tB dobijaju iz tri pomoćna ugljenična ekvivalenta (CEI, CEII, CEIII) računata iz hemijskog sastava. Iz istog modela dobija se i udio martenzita M %, a cijela S-kriva HV u funkciji t8/5 se iscrtava, sa označenom radnom tačkom i asimptotama.
Kao nezavisna provjera računa se i tvrdoća po Terasaki formuli, uz prikaz odstupanja od primarnog modela — ako se dvije nezavisne metode slažu, rezultatu se može više vjerovati.
Iz tvrdoće se procjenjuje zatezna čvrstoća, po dvije metode: Cahoon (1972) za C-Mn i niskolegirane čelike i ISO 18265:2013, interpolacijom po stvarnoj Tabeli A.1 iz standarda (digitalizovano 80 tačaka), a ne linearnom aproksimacijom.
Uz brojčane rezultate ide i kvalitativna interpretacija ZUT-a: karakter hlađenja prema opsezima t8/5 iz CCT atlasa i sastav strukture. Udio martenzita je stvaran proračun iz hemijskog sastava (Yurioka), dok se preostali dio dijeli na bejnit i ferit-perlit empirijskom raspodjelom po t8/5 — u izvještaju je izričito naznačeno šta je od toga proračun, a šta procjena.
Termička obrada poslije zavarivanja (PWHT)
Efekat naknadne termičke obrade procjenjuje se Hollomon-Jaffe modelom. Iz temperature i vremena obrade računa se parametar:
HJP = T[K] · (C + log10 t[h])
Materijalna konstanta C podesiva je u opsegu 15–30, jer nije univerzalna: oko 20 za C-Mn i niskolegirane čelike, 22–25 za Cr-Mo-V kreepne, 25 za 9Cr-1Mo (P91/P92), niže vrijednosti za visokougljenične i alatne čelike. Iz HJP se, preko sigmoidne krive omekšavanja i asimptotske minimalne tvrdoće, dobija tvrdoća poslije obrade, apsolutno smanjenje ΔHV i efektivnost tempiranja — udio iskorišćenog potencijala omekšavanja za dati čelik.
Uz proračun radi i provjera metalurške opravdanosti same obrade. Program analizira osam poznatih zamki i upozorava kada zadati režim upada u problematično područje:
| Pojava | Uslov |
|---|---|
| Senzitizacija austenita | nestabilizovani 304/316 u opsegu 425–815 °C |
| Krhkost na 475 °C | feritni i duplex nehrđajući u opsegu 350–525 °C |
| σ-faza | duplex i superduplex u opsegu 600–1000 °C |
| Temper krhkost | Cr-Mo čelici u opsegu 375–575 °C, sporo hlađenje |
| Premašen Ac1 | TPWHT ≥ Ac1 − 30 °C — reaustenitizacija |
| Raznorodni C-austenitni spoj | ugljenični + austenitni nehrđajući, T > 400 °C |
| P91/P92 ispod minimuma | 9Cr-Mo i T < 740 °C |
| Nedovoljno trajanje | ispod preporuke EN 1011-2 za datu debljinu |
Upozorenja se prikazuju sa stepenom ozbiljnosti i konkretnim prijedlogom rješenja (druga temperatura, stabilizovani grade, brže hlađenje kroz kritičnu zonu).
Indikatori osjetljivosti na pukotine
Indikatori su grupisani prema mehanizmu i mjestu nastanka:
| Grupa | Indikator | Mjesto | Izvor |
|---|---|---|---|
| Tople (solidifikacione) | HCS | metal zavara | Wilkinson (TWI) |
| UCS | metal zavara | Ito & Nakanishi (1972) | |
| CSF — Creq/Nieq | metal zavara | Suutala (1983), Hammar & Svensson (1979) | |
| Reheat (pri PWHT) | ΔG | krupnozrna ZUT | Nakamura i dr. (1969) |
| PSR | krupnozrna ZUT | Nakamura i dr. (1969) | |
| Lamelarne | procjena rizika i Z-grade | osnovni materijal | Farrar & Dolby (1972), EN 10164 |
Procjena lamelarnih pukotina ne oslanja se samo na sadržaj sumpora, nego objedinjuje pet faktora: sadržaj S, odnos Mn/S (stabilnost MnS uključaka), debljinu lima, geometriju spoja (sučeoni, ugaoni, T, križni — kroz-debljinsko opterećenje) i unos toplote. Rezultat je bodovna procjena rizika sa preporučenim Z-grade nivoom prema EN 10164 (Z15, Z25, Z35), uz napomenu da se stvarni grade dokazuje STRA ispitivanjem.
Za nehrđajuće zavare CSF daje i mod skrućivanja (A, AF, FA, F), gdje je FA mod najotporniji na tople pukotine.
Temperature transformacije
Temperature Ac1, Ac3 i Ms računaju se prema Trzaska & Dobrzański (2007), formulama koje obuhvataju širi skup elemenata (uključujući Cu, Ti, Nb, Al i B) od klasičnih Andrewsovih izraza. Početak bejnitne transformacije Bs računa se prema Steven & Haynes (1956), a kraj martenzitne transformacije Mf klasičnom aproksimacijom Ms − 215 °C.
Temperature se prikazuju uporedo za OM1, OM2 i metal zavara. Iz najniže vrijednosti Ac1 izvodi se gornja granica temperature naknadne termičke obrade TPWHT ≤ min(Ac1) − 30 °C, što je kod raznorodnih spojeva čest previd — mjerodavan je onaj materijal koji ima najniži Ac1, a to ne mora biti osnovni.
Za austenitne, feritne i duplex nehrđajuće čelike ove temperature se ne prikazuju, jer kod njih klasične transformacije u tom smislu ne postoje; umjesto broja ispisuje se objašnjenje.
Konstitucijski dijagrami
Za nehrđajuće i raznorodne spojeve program crta dva konstitucijska dijagrama sa ucrtanim položajem svih materijala i linijama miješanja:
- Schaeffler (1949) — sa faznim područjima (austenit, ferit, martenzit i kombinacije) i iso-feritnim linijama, iz kojih se interpolacijom dobija volumetrijski udio δ-ferita. Za raznorodne spojeve crtaju se linije miješanja između osnovnih materijala i dodatnog materijala, pa se vidi u koje fazno područje pada metal zavara pri zadatom razrjeđenju — to je i osnovna namjena dijagrama kod spajanja ugljeničnog i nehrđajućeg čelika.
- WRC-1992 (Kotecki & Siewert) — daje feritni broj FN, mod skrućivanja i, uz njega, PREN kao mjeru otpornosti na rupičastu koroziju. Primjenjivost se kontroliše u tri nivoa: unutar originalnog opsega dijagrama, u graničnoj zoni (ekstrapolacija, uz napomenu) i izvan opsega, kada se materijal ne prikazuje.
Napomena koja se često previđa: Schaefflerov procenat ferita i WRC feritni broj nisu ista veličina — prvi je volumetrijski udio, drugi magnetna mjera prema AWS A4.2 / ISO 8249. U programu su razdvojeni i posebno označeni.
Oba dijagrama prikazuju se samo kada spoj sadrži nehrđajući čelik. Ako su svi materijali ugljenični ili niskolegirani, cijeli spoj pada u martenzitni ugao dijagrama gdje prikaz nema fizičkog smisla — tada se dijagram ne popunjava, uz objašnjenje da su za taj slučaj mjerodavni ugljenični ekvivalenti i proračun tvrdoće ZUT-a.
Granice primjenjivosti
Sve formule u programu su empirijske i izvedene za određenu klasu čelika i određeni opseg hemijskog sastava. Za svaku od njih u program su unesene granice iz originalnog rada ili standarda, i sastav se pri svakom proračunu provjerava prema njima.
Kada materijal izlazi iz opsega, rezultat se ne prikazuje kao broj nego kao N/A, sa navođenjem koji je element van granica i kolika je granica. Razlog je praktičan: formula ne prestaje da daje broj kada se izađe iz opsega — ona daje broj koji izgleda uvjerljivo, a fizički ne znači ništa. Ugljenični ekvivalent nehrđajućeg čelika, na primjer, ispada oko 4,5 i sugerisao bi ekstremno lošu zavarljivost, iako su austenitni čelici odlično zavarljivi.
Za slučajeve kada je poređenje ipak korisno — istraživanje, ispitivanje osjetljivosti, poređenje sa tuđim proračunom — predviđena je opcija Proračun bez ograničenja, koja privremeno isključuje provjere. Tada se rezultati prikazuju uz jasnu napomenu da su izvan validnog opsega i da nisu pouzdani.
Analiza rezultata i izvještaji
Uz brojčane rezultate po karticama, program sastavlja i objedinjenu Analizu zavarljivosti — tekstualni pregled podijeljen u sekcije: upozorenja o primjenjivosti, ugljenični ekvivalenti sa tumačenjem, indikatori pukotina po grupama, interpretacija t8/5 i mikrostrukture ZUT-a, tvrdoća i čvrstoća, temperature transformacije i konstitucijski dijagrami. Uz svaki rezultat navodi se metodologija i izvor, tako da se svaki broj može ručno provjeriti.
Predviđeno je i poređenje scenarija — snimanje više varijanti (drugi dodatni materijal, drugi unos toplote, druga debljina) i njihov uporedni prikaz, što je najbrži način da se opravda izbor tehnologije.
Rezultati se izvoze u PDF izvještaj sa podacima o projektu, hemijskim sastavom, svim proračunima i ucrtanim dijagramima, te u Excel radnu svesku sa odvojenim listovima po grupama proračuna, pogodnu za dalju obradu i prilaganje uz dokumentaciju.
Tehnologije
Program je pisan u Pythonu, na otvorenim bibliotekama:
Python 3.11 · PyQt6 · NumPy · Matplotlib · SQLite · ReportLab · openpyxl
Korisnički interfejs izdvojen je u .ui fajlove koji se uređuju u Qt Designeru, dok je proračunski dio izdvojen u zaseban modul bez veze sa interfejsom — skup čistih funkcija sa dokumentovanim formulama, granicama i literaturnim izvorom uz svaku. Takva podjela olakšava provjeru pojedinačnog proračuna i eventualni prenos jezgra na druge platforme. Isporučuje se kao samostalni .exe za Windows, bez potrebe za instalacijom Pythona.
Ograničenja
Radi ispravnog tumačenja rezultata, korisno je znati i šta program ne radi:
- Proračun je zasnovan na empirijskim formulama i ne zamjenjuje kvalifikaciju postupka zavarivanja prema EN ISO 15614 — služi za pripremu i predviđanje, a ne kao dokaz
- Ugljenični ekvivalenti, temperature transformacije i proračun tvrdoće ZUT-a važe za ugljenične i niskolegirane čelike; za nehrđajuće, alatne i pancirne čelike prikazuje se N/A
- t8/5 se računa analitički, po modelu tačkastog odnosno linijskog izvora toplote — ne obuhvata stvarnu geometriju šava, višeprolazno zavarivanje ni numeričku simulaciju temperaturnog polja
- Yurioka model daje vršnu tvrdoću u krupnozrnoj zoni uticaja toplote, ne raspodjelu tvrdoće kroz spoj niti tvrdoću metala zavara
- Sastav mikrostrukture je djelimično procjena — udio martenzita je proračun iz sastava, a podjela ostatka na bejnit i ferit-perlit empirijska; za tačne udjele potreban je CCT dijagram konkretne šarže (dilatometrija)
- Procjena lamelarnih pukotina je bodovna i orijentaciona — stvarni Z-grade dokazuje se STRA ispitivanjem prema EN 10164
- PWHT model daje procjenu omekšavanja, ne i uticaj obrade na žilavost, zaostale napone i puzanje
- Zaostali naponi, deformacije i proračun čvrstoće zavarenog spoja nisu obuhvaćeni
- Program ne generiše WPS/pWPS dokumentaciju
- Obuhvaćeni su čelici i Ni-legure; aluminijum, bakar i njihove legure nisu podržani
Status i sugestije
Program je trenutno u završnoj fazi testiranja i dostupan je na zahtjev inženjerima zavarivanja, tehnolozima, kontroli kvaliteta i studentima. Provjera na stvarnim spojevima i poređenje sa rezultatima ispitivanja je najkorisniji način da se ovakav alat dovede do upotrebljivog stanja.
Sve sugestije su dobrodošle — prijedlozi za nove mogućnosti, primjedbe na metodologiju i podrazumijevane vrijednosti, dopune baze materijala, prijave grešaka, kao i rezultati poređenja sa sopstvenim proračunima, sa mjerenjima tvrdoće ili sa drugim softverom.
Kontakt
Za pristup verziji programa, pitanja, prijedloge ili prijave grešaka — direktno na mkozica@outlook.com.